

Ošetrenie zvarových švov HFW priamych rúr
Mar 12, 2024
1. Kontrola zvarovej medzery
Pásová oceľ sa posiela do zváranej rúrkovej jednotky a valcuje pomocou viacerých valcov. Pásová oceľ sa postupne valcuje do okrúhleho rúrkového polotovaru s otvorenou medzerou a stláčanie vytláčacieho valca sa nastavuje tak, aby sa kontrolovala zvarová medzera medzi 1 a 3 mm. a urobte zvary zarovnané. Ak je medzera príliš veľká, efekt priblíženia sa zníži, vírivý prúd bude nedostatočný a medzikryštálový spoj zvaru bude zlý, čo vedie k netaveniu alebo praskaniu. Ak je medzera príliš malá, efekt priblíženia sa zvýši a zváracie teplo bude príliš veľké, čo spôsobí spálenie zvaru. V opačnom prípade zvar po vytlačení a valcovaní vytvorí hlbokú jamu, čo ovplyvní kvalitu povrchu zvaru.
2. Kontrola teploty zvárania
Teplota zvárania je ovplyvnená hlavne tepelným výkonom vysokofrekvenčného vírivého prúdu. Podľa vzorca je tepelný výkon vysokofrekvenčného vírivého prúdu ovplyvnený hlavne frekvenciou prúdu. Tepelný výkon vírivých prúdov je úmerný druhej mocnine aktuálnej budiacej frekvencie, ktorá je ovplyvnená budiacim napätím a prúdom. a účinky kapacity a indukčnosti.
Keď je vstupné teplo nedostatočné, zahriata zvarová hrana nemôže dosiahnuť teplotu zvárania a kovová štruktúra zostáva pevná, čo vedie k neúplnému roztaveniu alebo neúplnému preniknutiu.
Rúrka HFW A235B

3. Kontrola vytláčacej sily
Po zahriatí dvoch okrajov rúrkového polotovaru na teplotu zvárania sa pod tlakom vytláčacieho valca vytvoria bežné kovové zrná, ktoré im umožnia preniknúť a navzájom kryštalizovať a nakoniec vytvoriť pevný zvar. Ak je sila vytláčania príliš malá, potom sa počet vytvorených eutektík zníži, pevnosť zvarového kovu sa zníži a po použití sily sa objavia trhliny; ak je vytláčacia sila príliš veľká, roztavený kov bude vytlačený zo zvaru, čo nielen zníži pevnosť zvaru, ale tiež sa vytvorí veľké množstvo vnútorných a vonkajších otrepov.
4. Kontrola polohy vysokofrekvenčnej indukčnej cievky
Vysokofrekvenčná indukčná cievka by mala byť čo najbližšie k polohe stláčacieho valca. Ak je indukčný krúžok ďaleko od prítlačného valca, efektívny čas ohrevu je dlhší, tepelne ovplyvnená zóna je širšia a pevnosť zvárania je znížená; naopak, okraj zvaru nie je úplne zahriaty, čo má za následok zlé tvarovanie po vytlačení.
HFW uhlíkové potrubie
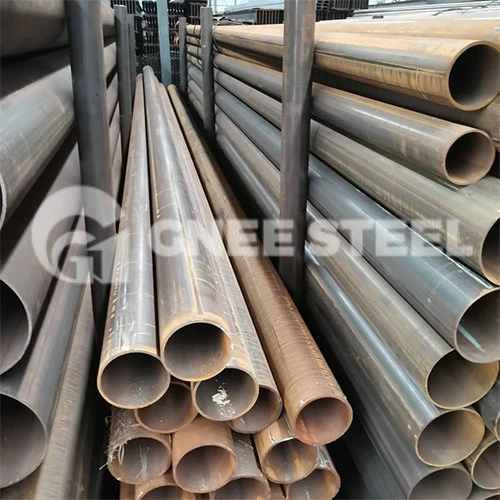
5. Po zváraní a vytláčaní vytvorí zvar jazvy, ktoré je potrebné odstrániť. Metóda čistenia spočíva v upevnení nástroja na ráme a spoliehaní sa na rýchly pohyb zváranej rúry na vyhladenie jaziev po zvaroch. Otrepy vo vnútri zváraného potrubia sa spravidla neodstraňujú.
Vysokofrekvenčné zváranie je typ indukčného zvárania (alebo tlakového kontaktného zvárania), ktorý nevyžaduje žiadne zvarové plnivo ani rozstrek zo zvárania. Zóna ovplyvnená teplom zvárania je úzka, tvar zvárania je krásny a mechanický výkon zvárania je dobrý. Preto sa široko používa pri výrobe oceľových rúr.


